
Hírek
Otthon / Hírek / Ipari hírek / Miért jobb a kovácsolt 2A12 alumínium az öntött komponenseknél a fáradtság okozta stresszes alkalmazásokban
A 2A12 alumíniumötvözet a szerkezeti részek szabványos anyagává vált, amelyeknek túl kell élniük az ismételt terhelést. Mégis, ugyanaz a kémiai összetétel nagyon eltérően viselkedhet attól függően, hogy hogyan formálják kész komponenssé. Ha az alkalmazást a kifáradási feszültség uralja, a kovácsolt 2A12 alumínium folyamatosan felülmúlja a hasonló névleges összetételű öntött alkatrészeket. A rés nemcsak az ötvözetkémiában gyökerezik, hanem a két alapvetően eltérő gyártási folyamat által létrehozott mikroszerkezetben.
A 2A12 egy kovácsolt alumíniumötvözet a 2xxx sorozatból, amelynek fő ötvözőelemei a réz és a magnézium. Ez a 2024-es kínai nemzeti szabvány megfelelője, egy olyan anyag, amely nagy múltra tekint vissza a repülőgép-szerkezetekben, járművázakban és más alkatrészekben, ahol a szilárdság-tömeg arány a döntő. Körülbelül 495 °C-os oldatkezelés, kioltás és természetes vagy mesterséges öregítés után a 2A12 440-470 MPa szakítószilárdságot és 280-350 MPa folyáshatárt ér el, az indulattól és a termék formájától függően.
Fáradáskritikus kialakítás esetén a kifáradási szilárdság és a sűrűség magas aránya a 2A12-t előnyben részesíti számos acélminőséggel szemben. A könnyebb mozgó alkatrészek alacsonyabb tehetetlenségi terhelést eredményeznek, csökkentik a rendszer vibrációját és nagyobb működési sebességet tesznek lehetővé. Az anyag azonban csak akkor adja ki teljes potenciálját, ha a gyártási útvonal megőrzi belső integritását.
 2A12 alumíniumötvözet kovácsolások CNC megmunkálással Ezek a 2A12 kovácsolt anyagok nagy kifáradási szilárdságot és kedvező szilárdság-tömeg arányt kínálnak, így a könnyű mozgó alkatrészekhez is alkalmazhatók. A CNC-megmunkálás a közel végső méretig támogatja a hatékony átmenetet az ötvözetről a kész alkatrészre. Termék megtekintése →
A Maiterio Intelligent Equipmentnél a 2A12-t kovácsolt alumíniumötvözet alkatrészekként állítják elő, és CNC-megmunkálással szállítják a közel végső méretig, így a tervezőcsapatok közvetlen utat biztosítanak az ötvözet specifikációitól a kész alkatrészig.
Az öntés egy alkatrészt képez úgy, hogy folyékony fémet önt a formaüregbe, és hagyja megszilárdulni. Az olvadék oldott gázokat tartalmaz, és a megszilárdulás során fellépő zsugorodás porozitást hagyhat maga után. Az öntött szerkezetben a dendritek faszerű mintázatban nőnek, az ötvözőelemek elkülönülnek a dendritkarok között, és oxidfilmek csapódhatnak be a fém belsejébe. Ezek a folytonossági hiányok már meglévő repedésként működnek, amikor az alkatrészt ismételt terhelésnek teszik ki.
A kovácsolás nyomóerő hatására deformálja a tömör fémet. A kiindulási tuskót képlékeny állapotra hevítik és kalapálással vagy préseléssel dolgozzák fel, ami feltöri a dendrites vázat, lezárja a belső üregeket és finomítja a szemcseszerkezetet. Mivel a fém a deformáció iránya mentén áramlik, a kovácsolt alkatrészek szálszerű szemcseáramlást fejlesztenek ki, amely igazodik a fő feszültségpályához. A két gyártási stratégia közötti általános különbséget részletesebben tárgyalja a vállalat kovácsolás és öntés útmutatója.
A kifáradás a mikroszkopikus feszültségnövelőknél repedéssel kezdődik. Egy öntött komponensben egy pórus vagy oxidzárvány szolgálhat iniciációs helyként. Amint egy repedés elkezdődik, minden következő terhelési ciklus megnyílik és meghosszabbítja azt. A repedés a leggyengébb belső sík mentén halad, és az öntvényeknél ez a sík általában közel van az interdendrites határokhoz, ahol a porozitás és a rideg eutektikus fázis együtt él.
A kovácsolt 2A12 alkatrésznél a helyzet alapvetően más. A melegmegmunkálási folyamat lezárja a pórusokat, hegeszti a belső üregeket, és a második fázis részecskéit a szemcseáramlási irány mentén igazítja. A felületi repedésnek ezután egy sűrű, megnyúlt szemcseszerkezeten kell átterjednie, amely ciklusonként több energiát nyel el, és lassítja a növekedést. Az eredmény egy magasabb kifáradási határ és egy hosszabb biztonságos élettartam egyenértékű váltakozó igénybevétel mellett.
A mérnökök ezt néha alábecsülik, mert az öntvény statikus szakító tulajdonságai elfogadhatónak tűnhetnek. De a kifáradási élettartam nem lineárisan skálázódik a szakítószilárdsággal; sokkal érzékenyebb a mikroszerkezeti diszkontinuitásokra. Ez az oka annak, hogy két, ugyanabból a 2A12 összetételből készült alkatrész 30-50 százalékkal eltérhet a fáradási szilárdság tekintetében, pusztán azért, mert az egyik kovácsolt, a másik pedig öntött.
Tipikus tervezési hatás: kovácsolt 2A12 alkatrészek szállítják 30-50 százalékkal nagyobb kifáradási szilárdság mint a hasonló összetételű öntött alkatrészek, észrevehetően kisebb szórással a fáradási tesztek eredményeiben.
A következő táblázat a hőkezelt kovácsolt 2A12 és a névlegesen hasonló összetételű öntött alumíniumötvözet tipikus értékeit tartalmazza. A valós adatok a metszet méretétől, a hőkezeléstől és a vizsgálati módszertől függően változnak, de a relatív mintázat konzisztens a közzétett adatok között.
| Tulajdonság | Kovácsolt 2A12 | Öntött 2A12 típusú ötvözet |
| Szakítószilárdság | 440-470 MPa | 300-340 MPa |
| Hozamerő | 280-350 MPa | 180-230 MPa |
| Fáradtsági határ 10 7 Ciklusok | 140-170 MPa | 75-95 MPa |
| Megnyúlás | 14-20% | 3-8% |
| Porozitási szint | Lényegében ingyenes | 1-4% mennyiségben |
Az értékek a T4 típusú anyagokra jellemzőek. A kifáradási határ a szobahőmérsékleten végzett forgó hajlítási teszteknek felel meg.
A kovácsolt 2A12 alkatrészek azokban a gépekben jelennek meg, ahol a kifáradási igénybevétel rutin tervezési korlát, nem pedig kivétel. Három iparági csoport jól mutatja a mintát.
A vállalat alumíniumötvözet kovácsolási katalógusa a 2A12, 5083, 5A06, 6061 és 7075 számokat tartalmazza, nyitott szerszámmal és gyűrűs hengerelt eljárásokkal, valamint precíziós CNC-simítással.
A kovácsolt 2A12 alkatrész kiválasztása fáradtság-stressz alkalmazáshoz csak az első lépés. A beszerzési leírásnak bizonyítékot kell kérnie arra vonatkozóan, hogy a kovácsolási eljárás és az azt követő ellenőrzés megbízható, megismételhető terméket eredményez.
A saját kovácsolósorokkal, hőkezeléssel és CNC műhelyekkel rendelkező beszállító egyetlen minőségi körben tudja kezelni ezeket a változókat, és gyorsabban reagál, ha a tesztek eltérést tárnak fel.
A 2A12 a 2024-hez nagyon közel álló ötvözet kínai nemzeti szabványjelölése az Alumínium Szövetség rendszerében. A fő elemek, a réz és a magnézium ugyanabba a tartományba esnek, de a pontos szennyeződési határértékek eltérőek lehetnek. Mérnöki okokból a 2A12 kovácsolt alkatrészeket gyakran a 2024 kovácsolt alkatrészekkel egyenértékűnek tekintik, ha a tervezési adatokat helyesen konvertálják.
A fáradtság és az élettartam egyszerű összehasonlításához ugyanazon a feszültségszinten az öntvények általában rövidebb élettartamot és szélesebb szórást mutatnak. Egyes fejlett eljárások, mint például a préselt öntés és a forró izosztatikus préselés, lezárják a belső porozitást, de megnövelik a költségeket, és még mindig ritkán érik el a kovácsoltság teljesen sűrű, orientált szemcseszerkezetét ugyanazon a szélen.
Nem. Az oldatkezelés és az öregítés nem zárhatja be a belső üregeket. A magas hőmérsékletű expozíció kissé megváltoztathatja a pórusok alakját és módosíthatja a környező mikrostruktúrát, de az űr megmarad. A forró izosztatikus préselés összeomolhatja a pórusokat, de az eljárás drága, és prémium öntvényekhez készült.
Sok iparág körülbelül 2,0–2,5 közötti tervezési tényezőt használ a kovácsolt alkatrészek kifáradási szilárdságára vonatkozóan, és 3,0–4,0 az öntött alkatrészek esetében, amikor a szórást nem határozták meg teljesen. A pontos szám a meghibásodás következményeitől, az ellenőrzési szinttől és a szükséges statisztikai megbízhatóságtól függ.
A 2A12 nem tekinthető fúziós eljárásokkal könnyen hegeszthetőnek. Az ötvözet hajlamos a forró repedésre, és a hőhatás zónában veszít erejéből. Fáradáskritikus szerelvényeknél általában előnyben részesítik a mechanikus rögzítést vagy az integrált kovácsolt elemeket a hegesztéssel szemben.
A fáradtsági stressz nem ritka meghibásodási mód a modern gépekben; gyakran ez a rejtett korlátozó tényező az állásidő és a szerkezeti károsodás mögött. A kohászatból és a szolgáltatási tapasztalatokból származó bizonyítékok következetesen ugyanarra a következtetésre utalnak: amikor egy alkatrész ciklikus terhelés alatt tölti élettartamát, a kovácsolás megbízhatóbb módja annak előállításának. A kovácsolt 2A12 alumínium ötvözi az ötvözet nagy szilárdság/tömeg arányát egy sűrű, szemcseorientált, hibaellenőrzött szerkezettel. A hasonló összetételű öntött alkatrészek kényelmesek és olcsóbbak is lehetnek kis szériás gyártásban, de feláldozzák a mikroszerkezeti minőséget, amelyet a fáradási teljesítmény megkövetel.
Azok a tervezők és vásárlók, akik kovácsolt 2A12-es alkatrészeket írnak elő ellenőrzött összetétellel, ultrahangos vizsgálattal és szabályozott szemcseáramlással, olyan alkatrészt kapnak, amely ma is megfelel a statikus terhelésnek, és évek óta megfelel a ciklikus terhelésnek.
 A572 Gr.50/ST52-3/S355JR/Q355E gyengén ötvözött acél
 A387 Gr.11 CL2/13CrMo4-5/12Cr1MoV ötvözött acél
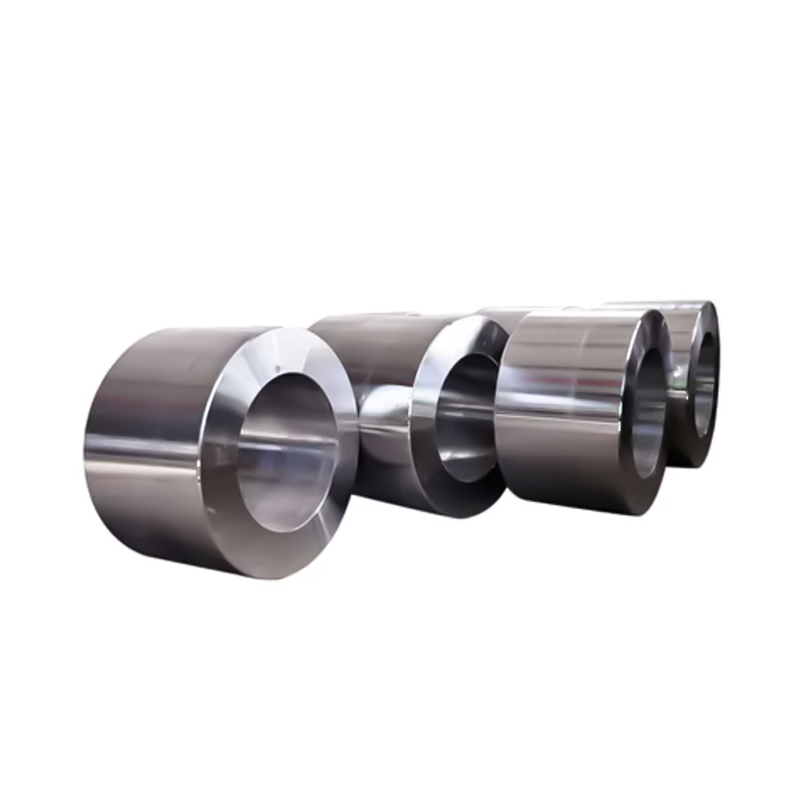 Kohászati felszerelések szántóföldi kovácsolt henger
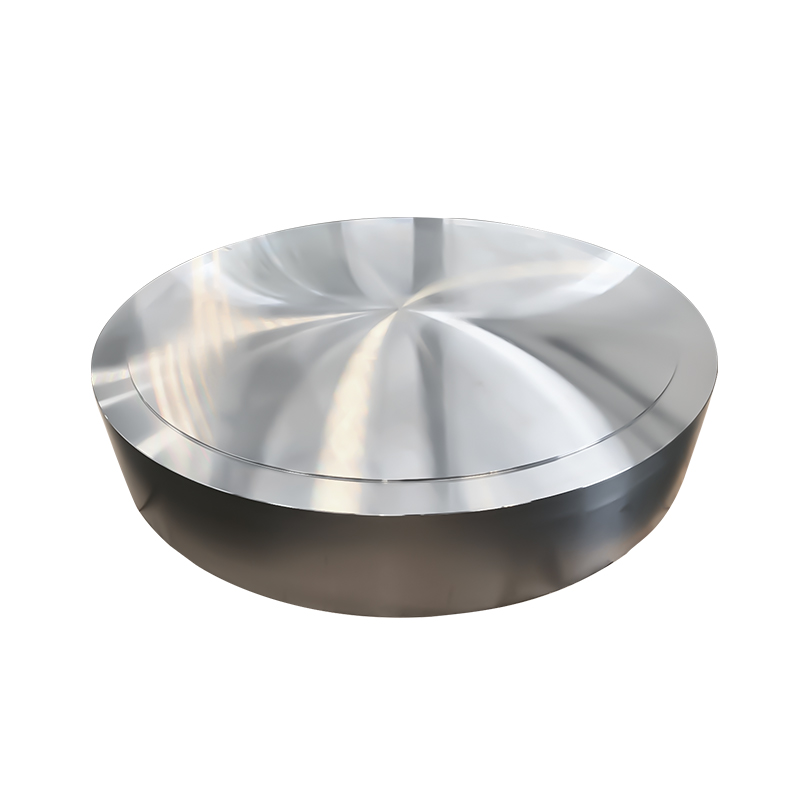 Nehéz építőipari gépek szántóföldi kovácsolt fogaskerekes tárcsák
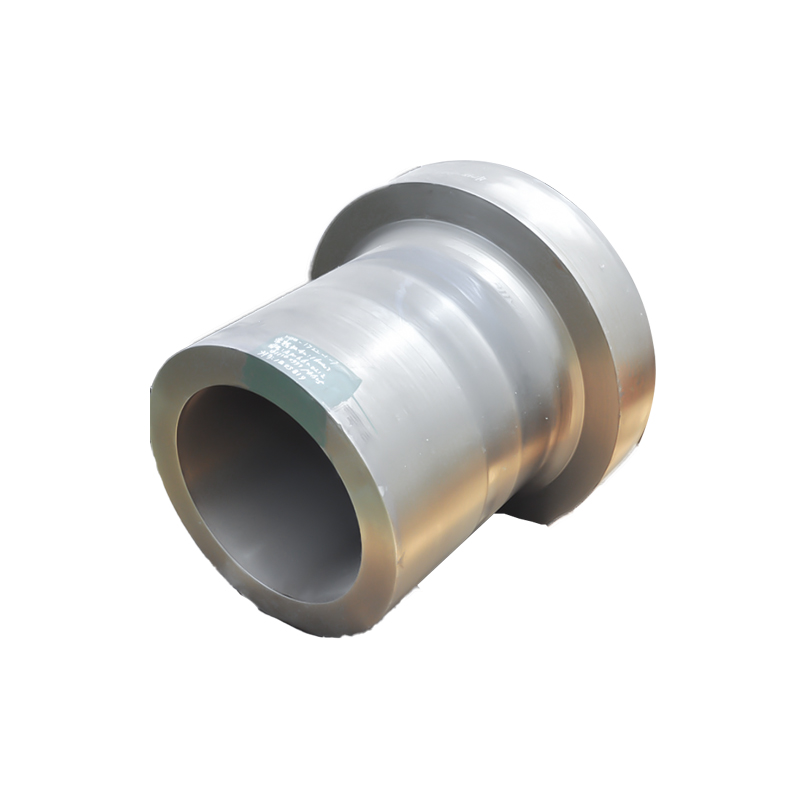 Energetikai és teljesítmény-felszerelési kovácsolt henger
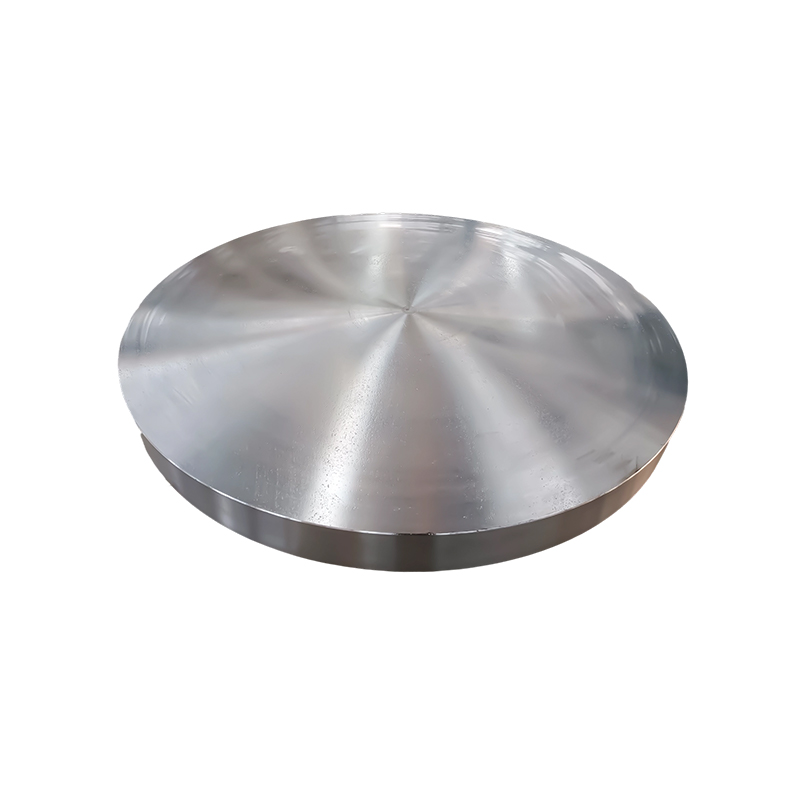 Energetikai és teljesítmény-felszerelési terepi kovácsolt fogaskerekes tárcsák
No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kína
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous