

Hírek
Otthon / Hírek / Ipari hírek / Kovácsolt 7075 vs 6061 alumínium: szakítószilárdság, eloxálás és megmunkálhatóság
A kovácsolt 7075 és 6061 alumíniumötvözetek közötti választás visszatérő döntés azon mérnökök és beszerzési csapatok számára, akiknek könnyű, kiszámítható mechanikai teljesítményű alkatrészekre van szükségük. Bár mindkettő öregedhető kovácsolt alumíniumötvözet, vegyi családjuk, szilárdsági mennyezetük, felületi viselkedésük és megmunkálási költségük jelentősen eltér egymástól. Ez az útmutató összehasonlítja a kovácsolt 7075 és 6061 alumíniumötvözeteket a precíziós kovácsolt alkatrészeknél legfontosabb három tényező alapján: szakítószilárdság, eloxálási minőség és megmunkálhatóság.
A gyakorlati különbségek a tuskónál kezdődnek. A 7075-ös ötvözet az alumínium-cink-magnézium-réz (Al-Zn-Mg-Cu), míg a 6061-es ötvözet az alumínium-magnézium-szilícium (Al-Mg-Si) rendszerhez tartozik. Az ötvözési filozófia egyszerű: a 7075-öt úgy tervezték, hogy maximalizálja a szilárdságot a MgZn sűrű kicsapásával 2 részecskék, míg a 6061 a jól lekerekített teljesítményt, jó korrózióállóságot és hegeszthetőséget hangsúlyozza.
| Elem | 7075 (tömeg%) | 6061 (tömeg%) |
|---|---|---|
| Cink (Zn) | 5.1 – 6.1 | 0,25 max |
| Magnézium (Mg) | 2,1 – 2,9 | 0,8 – 1,2 |
| Réz (Cu) | 1,2 – 2,0 | 0,15 – 0,40 |
| Szilícium (Si) | 0,40 max | 0,40 – 0,80 |
| Króm (Cr) | 0,18 – 0,28 | 0,04 – 0,35 |
| vas (Fe) | 0,50 max | 0,70 max |
A 7075 magas cink- és réztartalma elősegíti a csapadékos keményedést. 6061-ben a magnézium és a szilícium Mg-t képez 2 Si kicsapódik, amely mérsékelt szilárdságot biztosít, miközben egyensúlyban tartja a nyúlási és korróziós teljesítményt. Ez a különbség minden későbbi tulajdonságba begyűrűzik.
A T6 állapotban mindkét ötvözet esetében a legelterjedtebb hőkezelés, a kovácsolt 7075 nagyjából 435–505 MPa folyáshatárt és 510-570 MPa szakítószilárdságot biztosít. A kovácsolt 6061-T6 jellemzően 240-275 MPa hozamot és 290-310 MPa szakítószilárdságot ér el. Gyakorlatilag a 7075 körülbelül 80%-kal nagyobb folyáshatárt kínál, mint a 6061.
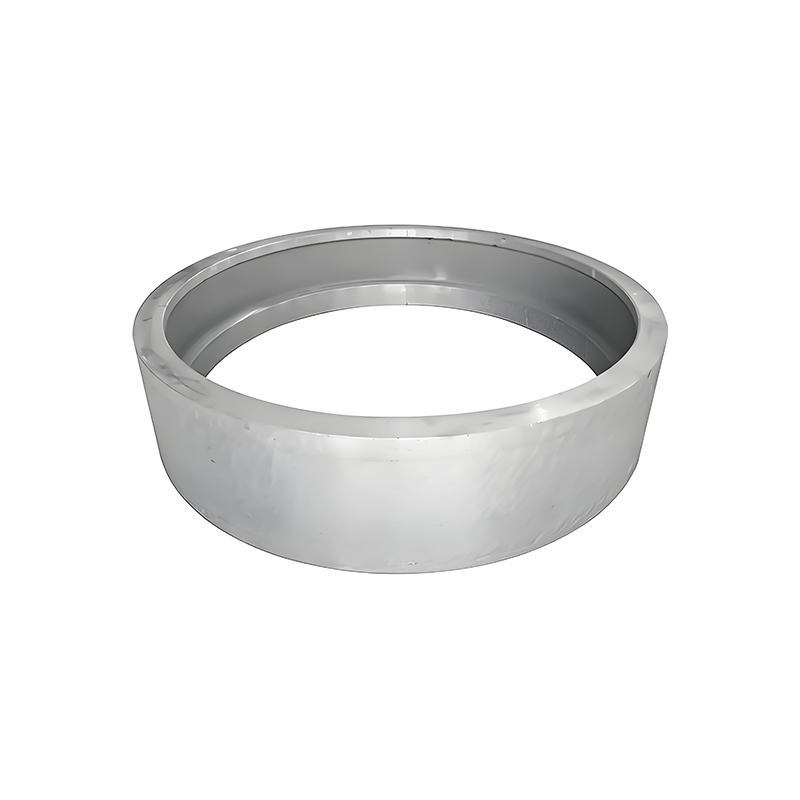 7075 alumíniumötvözet kovácsolás nagy szilárdságú szerkezeti alkatrészekhez A T6 állapotú 6061-hez képest nagyjából 80%-kal nagyobb folyáshatárral a 7075 kovácsolt kovácsolás nagy terhelésű alkatrészekhez, például fogaskerekekhez és karimákhoz illeszkedik, ahol a profilméret csökkentése csökkenti a súlyt, miközben megtartja a teherbírást. Termék megtekintése →
Ez a rés a Zn-Mg-Cu rendszerből származik: a 7075 csapadék durvább és mesterséges öregítés után nagyobb számban van, így hatékonyabban blokkolja a diszlokáció mozgását. Az olyan szerkezeti elemeknél, mint a kovácsolt fogaskerekek, tengelykarimák és csapágyházak szélerőművekben és nehézgépekben, az extra szilárdság lehetővé teszi a szakaszok méretének csökkentését, csökkentve a tömeget a teherbírás feláldozása nélkül.
A megnyúlás más történetet mesél el. A 6061 jellemzően 10-14%-os nyúlást mutat a T6-ban, míg a 7075 6-10% körül mozog. Ha az energiaelnyelés vagy a kovácsolás utáni alakíthatóság kritikus, akkor a 6061 a megbocsátóbb választás.
Az eloxálás gyakori kovácsolás utáni művelet olyan alumínium alkatrészeknél, amelyek kopásállóságot, korrózióvédelmet vagy speciális esztétikai felületet igényelnek. Az Alloy 6061-et széles körben az egyik legjobb alumíniumötvözetnek tekintik az eloxáláshoz. Alacsony réztartalma átlátszó, fényes, egyenletes bevonatot eredményez, amely egyenletesen felveszi a festékeket, legyen szó tiszta, fekete vagy egyedi színről.
 6061 alumíniumötvözet kovácsolás kiváló eloxálási reakcióval A konzisztens, fényes eloxált felületekről ismert 6061 kovácsolás egyensúlyban tartja az erőt, a plaszticitást és a költségeket, így praktikus választássá válik olyan szerkezeti részek számára, amelyek átlátszó vagy színes anódos bevonatot igényelnek. Termék megtekintése →
Az Alloy 7075 eloxálása elfogadható, de kompromisszumokkal. A rézben gazdag intermetallikus részecskék enyhén sötétebb vagy egyenetlen árnyalatokat okozhatnak az átlátszó eloxált felületeken, különösen akkor, ha az alkatrész geometriája változó áramsűrűséget hoz létre. A gyakorlatban a 7075-öt gyakran sötét eloxáló színekkel adják meg, vagy eloxálás nélkül használják, ha az alkalmazás elsősorban szerkezeti jellegű. Mindkét ötvözet esetében lehetséges a II. típusú kénsav és a III. típusú kemény bevonatú eloxálás; kemény bevonatú eloxálást gyakran alkalmaznak a 7075-re a kopásállóság helyreállítására, amelyet a nagy szilárdság önmagában nem biztosít.
A megmunkálhatóság gyakran a döntő tényező a gyártási költségekben. Az Alloy 6061 híresen könnyen megmunkálható: rövid, jól törött forgácsokat hoz létre, nagy vágási sebességet tesz lehetővé, és finom felületi minőséget hagy maga után, amely gyakran kiküszöböli a másodlagos polírozást. Megfelelő hűtőfolyadékkal és szabványos keményfém szerszámokkal a 6061 kovácsolt darabok esztergálhatók, marhatók és fúrhatók olyan sebességgel, amely maximalizálja a teljesítményt.
A 7075 kevésbé megbocsátó, de nem nehéz. Ugyanaz a cink és réz, amely növeli a szilárdságot, növeli a munkakeményedést is, és keményebb, szálkásabb forgácsot eredményez. A kezelők általában 20-30%-kal csökkentik a vágási sebességet a 6061-hez képest, élesebb lapkageometriákat használnak, és merev beállításokra hagyatkoznak a vibráció elkerülése érdekében. Az eredmény tiszta, megismételhető felület, de a ciklusidők és a szerszámköltségek természetesen magasabbak.
Egy fontos megjegyzés: a kovácsolt anyagok általában kiszámíthatóbban forgácsolhatók, mint az öntött anyagok, mivel a kovácsolási eljárás lezárja a porozitást és finomítja a szemcseszerkezetet. Ez az előny a 7075-re és a 6061-re egyaránt vonatkozik, ha az alkatrészt kovácsolt nyersdarabként szállítják, nem pedig öntvényként.
Mindkét ötvözet kovácsolható, de a folyamatablakok különböznek. Az Alloy 6061 széles kovácsolási hőmérséklet-tartományban, nagyjából 400-500 °C, és alacsonyabb deformációs ellenállással rendelkezik. Ez ideálissá teszi összetett zárt matricás geometriákhoz és nyitott szerszámmal végzett műveletekhez, például kovácsolt tengelyekhez, gyűrűkhöz és hengerekhez. A 7075-ös ötvözet szűkebb ablakot igényel, körülbelül 350–420 °C-os, és nagyobb nyomóerőt igényel. A legalkalmasabb az egyszerűbb geometriákhoz, ahol a kifizetődő a maximális mechanikai szilárdság.
A hőkezelés érzékenységében is különbözik. Mindkét ötvözet oldatkezelt és mesterségesen öregített T6 állapotra. A 7075-nek pontos kvencsvezérlésre van szüksége a torzítás elkerülése érdekében, míg a 6061-nek toleránsabb. Egy olyan beszállító számára, mint a Maiterio Intelligent Equipment, amely nyitott kovácsolósorokat, gyűrűs hengerműveket, hőkezelő kemencéket és CNC megmunkáló műhelyeket üzemeltet, mindkét ötvözet házon belüli kezelése rutinszerű.
Egyetlen ötvözet sem egyetemesen jobb; a választás a terhelt környezettől, a felületi követelményektől és a költségvetéstől függ. Használja ezt a döntési útmutatót:
A gyors áttekintés érdekében az alábbi táblázat összefoglalja a kovácsolt állapot főbb különbségeit:
| Kritériumok | 7075-T6 | 6061-T6 |
|---|---|---|
| Végső szakítószilárdság | 510–570 MPa | 290–310 MPa |
| Termőerő | 435–505 MPa | 240–275 MPa |
| Eloxálási egyenletesség | Jó, sötétebb árnyalat | Kiváló, fényes kivitel |
| Megmunkálhatóság | Mérsékelt | Kiváló |
| Hegeszthetőség | Szegény | Jó |
| Tipikus költség | Magasabb | Lejjebb |
A kovácsolt 7075-T6 folyáshatára nagyjából 80%-kal magasabb, mint a kovácsolt 6061-T6. A 7075 az első választás, ha maximális szilárdságra van szükség. A 6061-et akkor kell választani, ha a mérsékelt szilárdság a jobb korrózióállósággal és hegeszthetőséggel kombinálva elegendő.
Mindkét ötvözet eloxálható, de a 6061 fényesebb és egyenletesebb átlátszó eloxált bevonatot eredményez. a 7075 valamivel sötétebb vagy kevésbé egységes árnyalatot hoz létre; a sötét eloxáló színek kiválasztása minimálisra csökkenti ezt a hatást.
A 7075-höz körülbelül 20-30%-kal alacsonyabb vágási sebességre és élesebb szerszámokra van szükség a nagyobb keménység és a nagyobb munkaedzési hajlam miatt. A 6061 gazdaságosabban megmunkálható, különösen nagy mennyiségű CNC gyártásnál.
A Forged 7075-öt kedvelik az űrrepülésben, a védelemben és a nagy teljesítményű autóipari alkalmazásokban. A Forged 6061-et széles körben használják szélenergiában, építőipari gépekben, tengeri berendezésekben és általános ipari gépekben, ahol a korrózióállóság és a költséghatékonyság számít.
A Maiterio Intelligent Equipment fenntartja a 7075, 6061, 2A12, 5083 és 5A06 alá tartozó alumíniumötvözet-kovácsolási képességeket. A létesítményben nyitott kovácsolókalapácsok, varrat nélküli gyűrűs hengerművek, hőkezelő kemencék és több mint 70 CNC gép található, így a kovácsolt nyersdarabok készen megmunkálva és összeszerelésre készen szállíthatók. A kovácsolás beszállítóit összehasonlító mérnökök számára a gyakorlati üzemi tapasztalat ugyanolyan fontos, mint az ötvözet adatlapok – tudjon meg többet az útmutatónkban a megfelelő kovácsolási beszállító kiválasztása .
 Kohászati berendezések területén Kovácsolt fogaskerekek tárcsák
Bányászati gépek területén Kovácsolt fogaskerekek tárcsák
 Energetikai és teljesítmény-felszerelési terepi kovácsolt fogaskerekes tárcsák
 Nehéz építőipari gépek szántóföldi kovácsolt fogaskerekes tárcsák
 Energetikai és teljesítmény-felszerelési kovácsolt henger
 Bányászati és nehézgépipari kovácsolt henger

No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, Kína
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous